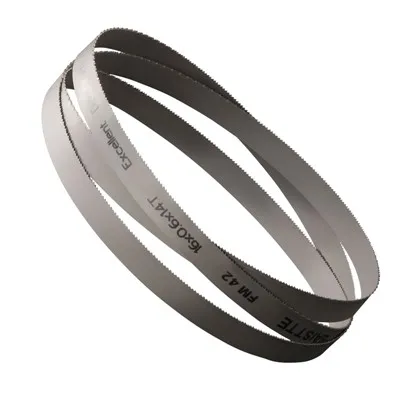
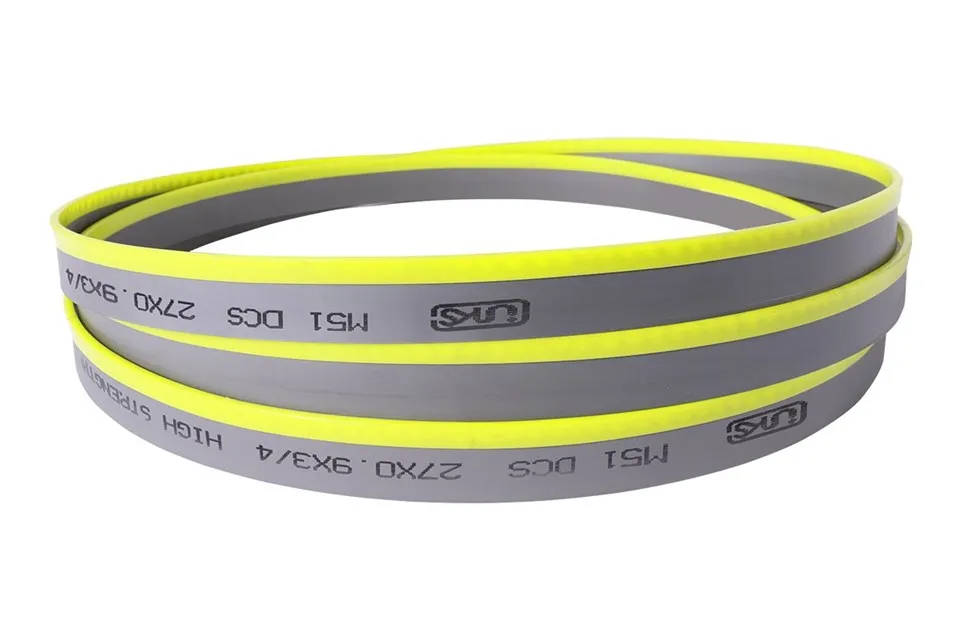
Produktintroduktion
Att skära konstruktionsstålformer - såsom H-balkar, I-balkar, kanalstål, fyrkantsrör och buntade rör - innebär allvarliga mekaniska utmaningar. Till skillnad från massiva stänger orsakar stålkonstruktionsprofiler extrema slagkrafter när tänderna går in i och ut ur tunna väggsektioner. Dessutom orsakar inre mekanisk påkänning inuti tunga balkar ofta att den skurna kanalen klämmer bladet.
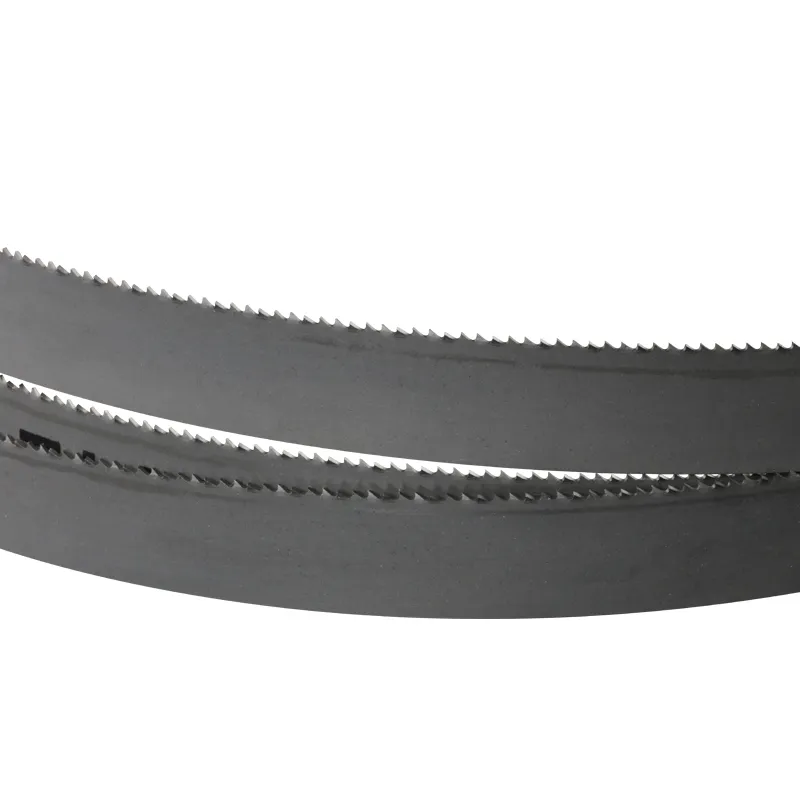
VårBandsågblad av strukturellt stålär speciellt konstruerad med en förstärkt tandgeometri och höginställningsvariation för att eliminera tandavskalning, minska kläminducerad bindning och hantera tuffa intermittenta skärmiljöer.

Tekniska specifikationer
| Parameter / Specifikation | Standard M42-profil | Kraftig M51-profil |
| Målapplikation | I-balkar, kanaler, vinkeljärn, rör | Tunga konstruktionsstål, buntar med tjocka väggar |
| Tandspets hårdhet | 67 – 68,5 HRC | 68,5 – 69,5 HRC |
| Stödmaterial | Premium legerat fjäderstål (YS-2) | Högflexibilitet Utmattningsbeständigt stål |
| Tillgängliga bredder | 19mm, 27mm, 34mm, 41mm, 54mm, 67mm | 27mm, 34mm, 41mm, 54mm, 67mm |
| Tjockleksområde | 0,90 mm – 1,60 mm | 0,90 mm – 1,60 mm |
| Populära pitch-alternativ | 2/3 TPI, 3/4 TPI, 4/6 TPI, 5/8 TPI | 1,4/2,0 TPI, 2/3 TPI, 3/4 TPI |
| Ytfinish | Ljus / polerad / ångblästrad | Polerat guld / belagda alternativ |
| Leveransformat | Svetsade slingsatser / 100m spolar | Svetsade slingsatser / 100m spolar |
Tekniska funktioner
1. Förstärkt tandprofil förhindrar avskalning under intermittent belastning
Designmekanism: Har en ökad matstrupsradie och en förstärkt tandhals som ger upp till 35 % högre skjuvmotstånd jämfört med standard M42 tandgeometrier.
Varför det spelar roll: Strukturella balkar orsakar högfrekventa stötspikar när tänder kommer in i öppna hålrum och tunna sidoväggar. Den förstärkta baksidan av varje tand absorberar stötenergi utan att spricka spetsen.
Datastöd: Vid kontrollerad dynamisk skjuvutmattningstestning klarade denna förstärkta profil upp till 1 800 N/mm² plötslig vridmomentpåverkan utan klippning med en tand.
2. Tandset med hög frigång eliminerar bindning av blad
Designmekanism: Konstruerad med en bredare vänster-höger-rak tung sekvens (bred skärvsnitt) och variabla tonhöjdskombinationer (som 3/4 TPI och 4/6 TPI).
Varför det spelar roll: Varmvalsat konstruktionsstål behåller betydande restspänningar. Vid skärning krymper materialet inåt, vilket klämmer fast standardblad och orsakar att kroppen knäpper eller maskinen stannar. Det bredare skäret skapar tillräckligt med spelrum, vilket tillåter mjuk rörelse även om strålen skiftar under skärning.
Datastöd: Minskar friktionsmotståndet i sidled med 28 %, bibehåller en stabil bladrotation och förhindrar termisk deformation under kraftigt klämtryck.
3. M42 / M51 Tandspetsar härdade till 68–69 HRC
Designmekanism: Tandspetsarna är elektronstrålesvetsade med höghastighetstål av högsta kvalitet som innehåller 8 % kobolt (M42) eller 10 % kobolt med 10 % volfram (M51), parat med en flexibel fjäderstålstödlegering (YS-2 legering).
Varför det spelar roll: Ger värmebeständighet upp till 600 grader (1 112 grader F), förhindrar för tidig kantmattning när friktionstemperaturerna stiger under snabb torr eller våt strukturell skärning.
Datastöd: Bibehåller eggskärpa under 40+ timmars kontinuerlig skärning av strukturprofiler, vilket ger en precision av skärytan inom 0,08 mm (80 mikron).
Fabriksproduktionskapacitet
Avancerade automatiserade maskiner och tysk svetsteknik
Vår fabrik använder tyska högenergielektronstrålesvetslinjer för att binda HSS-tandremsan till det högflexibla legerade stödstålet.
Fogzonen genomgår 100 % Ultrasonic Flaw Detection (UT) för att säkerställa noll mikrosprickor längs svetsfogen före tandfräsning.
Datoriserad vakuumvärmebehandling och -härdning
Bladen genomgår en vakuumvärmebehandling i flera steg med exakt datortemperaturkontroll (±1 grad).
Denna process ger en tuff martensitisk mikrostruktur i stödremsan, vilket uppnår en sträckgräns över 1 600 MPa samtidigt som det förhindrar utmattningsbrott under kontinuerlig böjning runt bandsåghjul.
Strikt B2B-kvalitetsinspektion & batchspårbarhet
Varje produktionssats provtas och utsätts för Rockwell Hardness (HRC)-testning, metallografisk korninspektion och automatiserade 3D-kontroller av optiska tandstigningar.
Varje spole eller svetsad slinga har en unik lasergraverad batch-spårningskod, vilket möjliggör fullständig materialverifiering från rå stålspole till färdig produkt.
FAQ
F: Varför behövs ett specialiserat bandsågblad av strukturellt stål istället för ett vanligt metallkapblad?
S: Standardblad av metall är utformade för massivt stångmaterial där skärkrafterna förblir konstanta. När man skär konstruktionsstålformer som H-balkar eller rör, varierar kuggingreppet konstant, och inre spänningar gör ofta att stålet kollapsar inåt på bladet. Det här specialiserade bladet använder en förstärkt tandstruktur för att absorbera svåra stötbelastningar och ett större inställningsspel för att förhindra att bladet kläms och för tidigt brott.
F: Vilken tanddelning (TPI) ska våra kunder välja för ihåliga rör och strukturella profiler?
S: Tandvalet beror på väggtjockleken på strukturprofilen:
Tunnväggiga profiler (< 5mm): 5/8 TPI or 4/6 TPI to ensure at least 3 consecutive teeth remain engaged in the material wall at all times.
Medelstora profiler (5 mm - 15 mm): 3/4 TPI eller 4/6 TPI för optimal spånfrigång och skärhastighet.
Heavy beams and large bundles (>15 mm): 2/3 TPI eller 1,4/2,0 TPI för att klara tunga spånbelastningar utan att täppa till tandhålorna.
F: Vilka minimiorderkvantiteter (MOQ) och förpackningsformat erbjuder ni för grossistdistributörer?
S: Vi stöder flexibla orderstorlekar för B2B-partners. För specialsvetsade öglor börjar vår minsta beställning på 5 st per specifikation. För bulkdistributörer och skärpcenter levererar vi 50-meters eller 100-meters rullrullar packade i säkra trälådor eller förstärkta korrugerade exportlådor med rostskyddande VCI-filmförpackningar.
F: Hur garanterar Sipu jämn kvalitet över stora containersändningar?
S: Alla råa legeringsremsor och höghastighetståltrådar genomgår kemisk spektroanalys före produktion. Under tillverkningen övervakar inline optiska kameror tanddimensioner och ställer in bredden var 10:e meter. Slutprodukter genomgår spänningsprovning, svetsutmattningskontroller och hårdhetsverifiering. Testrapporter och batchöverensstämmelsecertifikat tillhandahålls med varje grossistförsändelse.
F: Kan Sipu tillhandahålla privat märkning, anpassat varumärke och OEM-tandgeometrijusteringar?
A: Ja. Vi erbjuder kompletta OEM- och privata etiketttjänster, inklusive skräddarsydd lasermärkning av din varumärkeslogotyp, skräddarsydd tandfärgsfinishing, individualiserade förpackningskonstnärer och skräddarsydda tanddelningskonfigurationer skräddarsydda för dina lokala marknadskrav.
Populära Taggar: konstruktionsstålbandsågblad, Kina tillverkare av konstruktionsstålbandsågblad, leverantörer, fabrik, bandsågblad för metallprofiler, bandsågblad för rostfritt stål, Karbidbandsågsblad för metall, M42 Metallbandsåg, bandsågblad med variabel stigning, metallbandsågblad med variabel tanddelning